


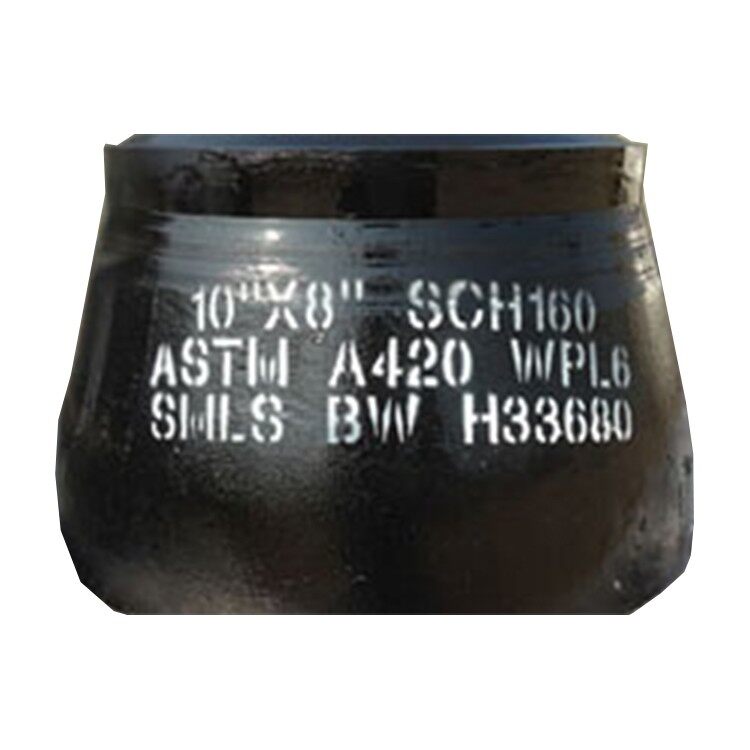
Złączki rurowe niskotemperaturowe ASTM A420 WPL6
ASTM A420 to standardowa specyfikacja dla łączników rurowych ze stali węglowej i stopowej stosowanych do zastosowań w niskich temperaturach. WPL6 jest najczęściej używanym materiałem w klasie A420.
Oprócz klasy WPL6, norma obejmuje również WPL9, WPL3, WPL8, temperatury próby udarności odpowiednio -45 stopnia, -75 stopnia, -100 stopnia, -195 stopnia.

ASTM A420 obejmuje kolano, trójnik, reduktor, kołpak, złączkę itp., które są produkowane zgodnie z ASME B16.9, ASME B16.11, MSS SP-79 i MSS SP-95, typy bez szwu i spawane konstrukcyjne łączniki rurowe. Złączki te są powszechnie stosowane w rurociągach ciśnieniowych i zbiornikach/zbiornikach ciśnieniowych w niższych temperaturach.
Złączki rurowe ASTM A420 WPL6 zgodne z rurą ASTM A333 klasy 6 i kołnierzem ASTM A350 LF2 klasy 1.
Przywołane standardy i dokumenty
Normy ASTM
- A370: Metody badań właściwości mechanicznych stali;
- A960/A960M: Specyfikacje wspólnych wymagań dla łączników rur stalowych;
- A1058: Metody badań mechanicznych wyrobów stalowych metryczne;
Standardy ASME
- ASME B16.9: Złączki do spawania doczołowego ze stali kutej produkowane fabrycznie;
- ASME B16.11: Złączki ze stali kutej, spawane kielichowo i gwintowane;
- Dział VIII Dział 1 Zbiorniki ciśnieniowe
- Sekcja IX
Standardy MSS
- MSS SP-25: System znakowania zaworów, złączek, kołnierzy i złączy;
- MSS SP-79: Wkładki redukcyjne do spawania kielichowego;
- MSS SP-83: Złączki rurowe stalowe, mufowe do spawania i gwintowane;
- MSS SP-95: Złączki wtłaczane i zatyczki;
- MSS SP-97: Zintegrowane kute łączniki odgałęzień – końcówki do spawania kielichowego, gwintowane i doczołowe;
Standardy ASNT
- SNT-TC-1A: Zalecana praktyka w zakresie kwalifikacji i certyfikacji osób w zakresie badań nieniszczących.
Skład chemiczny złączek ASTM A420 WPL6
1) Stal powinna spełniać wymagania dotyczące składu chemicznego każdego materiału określone w tabeli 1.
2) Skład chemiczny metalu spoiny nie musi spełniać tych samych ograniczeń, co metal nieszlachetny. Jednakże skład metalu stopiwa powinien spełniać minimalne właściwości mechaniczne i udarowe określone w niniejszej normie.
Właściwości rozciągające materiałów złączy rurowych powinny być zgodne z właściwościami rozciągającymi wymaganymi dla gatunków materiałów wymienionych w tabeli 3.
Tabela 1

Właściwości mechaniczne Materiał A420 WPL6
Tabela 3

Metody produkcji złączek A420 WPL6
Operacje kucia lub formowania można wykonywać poprzez kucie młotkowe, kucie w prasie, perforowanie, wytłaczanie, kucie od góry, walcowanie, gięcie, spawanie lub obróbkę skrawaniem, albo dwiema lub więcej metodami jednocześnie. Proces formowania powinien zapewniać brak szkodliwych defektów w armaturze.
Obróbka cieplna
Złączki zgodne z ASTM A420 powinny być dostarczane w stanie znormalizowanym, znormalizowanym i odpuszczonym, wyżarzonym lub hartowanym i odpuszczonym. Wszystkie prace spawalnicze należy zakończyć przed obróbką cieplną austenityzującą.

Wydajność testu udarnościowego
Właściwości udarowe metalu nieszlachetnego i metalu spoiny powinny być zgodne z tabelami 4 i 5.
Tabela 4

Tabela 5

Badania hydrostatyczne
1) Badania hydrostatyczne nie są wymagane zgodnie z normą ASTM A420.
2) Wszystkie łączniki powinny wytrzymać bez uszkodzenia, wycieku lub pogorszenia ich przydatności do użytku hydrostatyczne ciśnienie próbne równe temu zalecanemu dla określonej dopasowanej rury z równoważnego materiału.
Badanie radiograficzne
Wszystkie złącza doczołowe zgrzewane należy poddać pełnej kontroli radiograficznej zgodnie z przepisami ASME dotyczącymi kotłów i zbiorników ciśnieniowych. Ogólnie rzecz biorąc, badanie rentgenowskie lub ultradźwiękowe należy wykonać po wykonaniu wszystkich operacji formowania. Jeśli jednak złączki wykonane z rur zostały już poddane takim testom, nie ma potrzeby ich powtarzać.
Kontrola
O ile nie uzgodniono inaczej, wszystkie przeglądy należy przeprowadzać w zakładzie producenta. Inne badania, jeśli wymagają tego ustalenia, zostaną wykonane z materiałów z partii objętych zamówieniem.
Oznaczenia produktów
Oprócz zgodności z A960/A960M, należy również zastosować poniższe wymagania.
A. Unikaj ostrych nieciągłości stempla, należy to robić stemplami o tępych końcach ciągłych lub tępych przerywanych punktach.
B. Za zgodą kupującego i sprzedającego, oznaczenia należy namalować lub nanieść szablonem na okucia lub wybić na metalowej lub plastikowej przywieszce, która powinna być bezpiecznie przymocowana do okucia.
C. Łączniki zawierające spoiny, które zamiast badania radiograficznego zostały zbadane ultradźwiękowo, powinny być oznaczone literą „U” po identyfikacji cieplnej.
D. Złączki gwintowane lub do spawania gniazdowego powinny być oznaczone klasą ciśnienia. Wtyczki i tuleje dostarczone zgodnie z wymaganiami ASME B16.11 nie muszą być oznakowane.
mi. Należy także podać temperaturę próby udarności, jeśli różni się ona od normy ASTM A420, na przykład: WPL-6-60 lub WPL3-176.


