

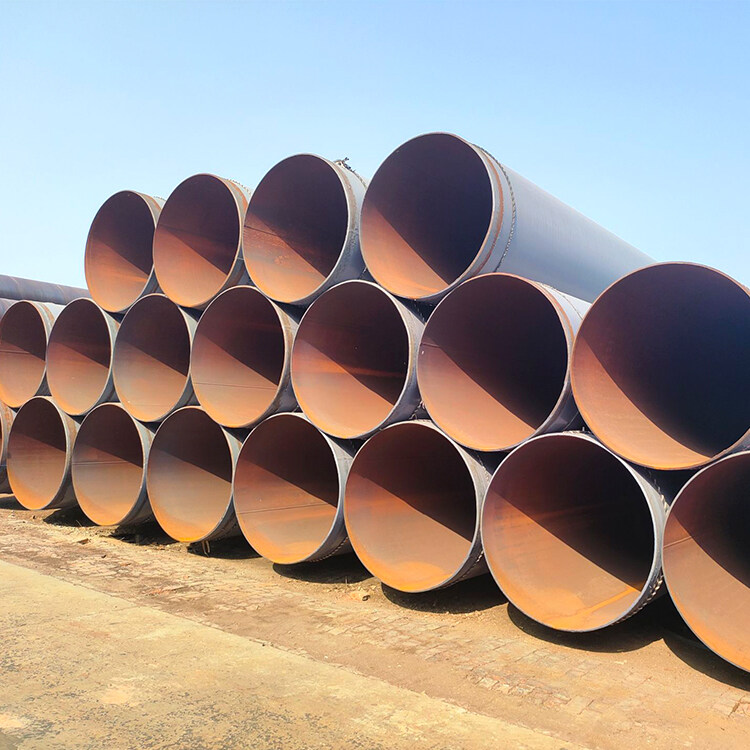
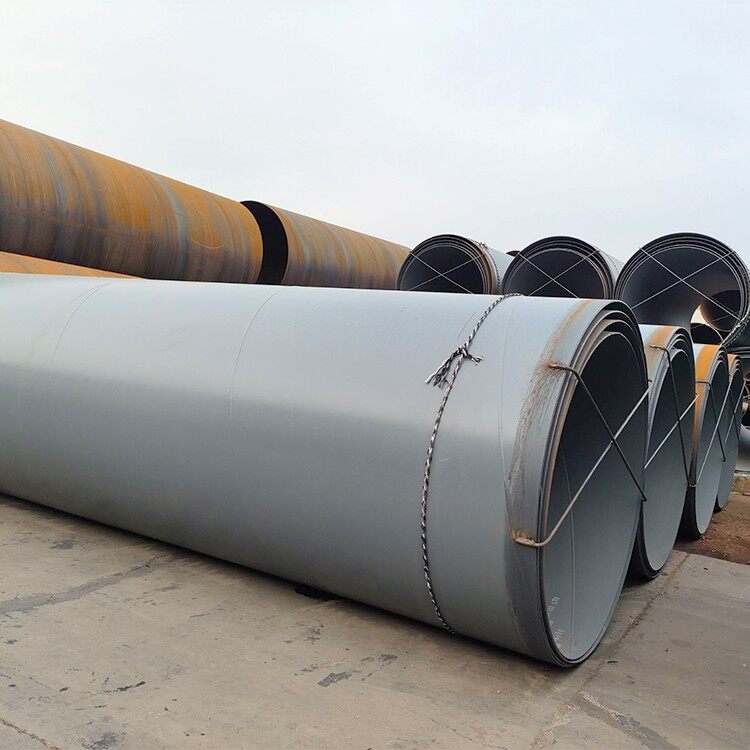
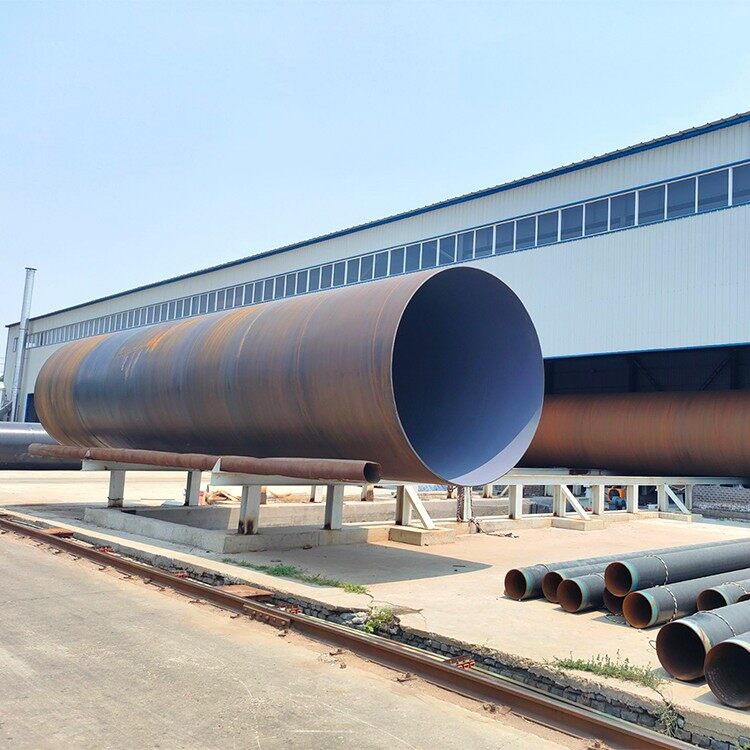
Rura stalowa spiralna AWWA C213 to powszechny standard antykorozyjny dla FBE. Niektóre rury stalowe mają antykorozyjną powłokę AWWA C213 FBE na wewnętrznej ścianie, a niektóre rury stalowe mają antykorozyjną powłokę AWWA C213 FBE wewnątrz i na zewnątrz
AWWA C 213 Kontrola procesu powlekania rur stalowych spiralnych
Schemat blokowy procesu FBE i powlekania poliuretanem

Opis procesu FBE i powlekania poliuretanem FBE
1 Przygotowanie powierzchni rur stalowych
2 Czyszczenie powierzchni rury
Tłuszcz i zanieczyszczenia na zewnętrznej powierzchni rury muszą zostać usunięte, a tłuszcz można usunąć rozpuszczalnikiem.
3 Podgrzewanie wstępne
Rury należy podgrzewać do temperatury powierzchni równej lub mniejszej niż 60 stopni С i utrzymywać ją w temperaturze wyższej niż 3 stopnie С, aby usunąć wilgoć ze ścianek rur i przygotować je do przygotowania powierzchni.
4 Parametry śrutowania
a) Urządzenie do śrutowania jest zestawem zamkniętego systemu cyrkulacyjnego. Może zagwarantować normalną pracę śrutowania poprzez kontrolowanie liczby obrotów linii przesyłowej i prądu silnika maszyny do śrutowania.
b) Liczbę obrotów linii przesyłowej ustala się na podstawie gęstości śrutu stalowego uderzającego w powierzchnię rur stalowych zgodnie z wymaganiami klasy śrutowania. Im większa gęstość śrutu stalowego, tym lepszy będzie efekt śrutowania. Czystość śrutowania należy kontrolować na poziomie Sa 2,5, a rury stalowe należy badać i rejestrować pojedynczo. Głębokości linii kotwiących rur powlekanych FBE należy kontrolować w zakresie 50~100μm. Prędkość transmisji należy rejestrować raz w zapisie przesunięcia-odciążenia każdego przesunięcia.
Ogrzewanie rurowe
Kontrola temperatury: Temperaturę aplikacji rury stalowej należy kontrolować zgodnie z wymaganiami krzywej utwardzania proszku. Temperaturę aplikacji można uzyskać, regulując moc o średniej częstotliwości. Temperaturę można zmierzyć za pomocą testera temperatury online lub wykryć za pomocą kredy temperaturowej lub ręcznego detektora termicznego. Temperatura powierzchni rury nie może przekraczać 246 stopni.
1 Natrysk proszkowy
Aplikacja proszków polega na równomiernym pokrywaniu powierzchni rury stalowej proszkami epoksydowymi metodą statyczną. Grubość proszków nie może być mniejsza niż 500 µm.
2. Kontrola końcowa
3 Wygląd rur powlekanych Kolor powinien być jednolity, bez wad i nieciągłości, bez niedoskonałości i rozwarstwień.
4 Wykrywanie punktu wycieku
Elektryczny detektor wycieku iskry jest używany do wykrywania punktu wycieku po produkcji. Napięcie wykrywania punktu wycieku wynosi 2 kV. Wykryte punkty wycieku muszą zostać zidentyfikowane i naprawione. Wykrycie punktu wycieku każdej rury stalowej musi zostać odnotowane zgodnie z prawdą.


