

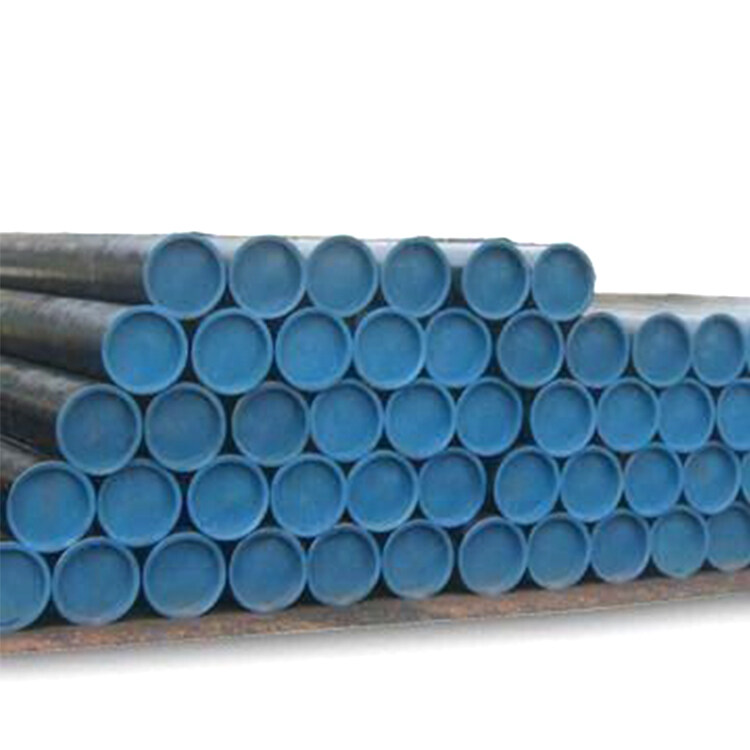
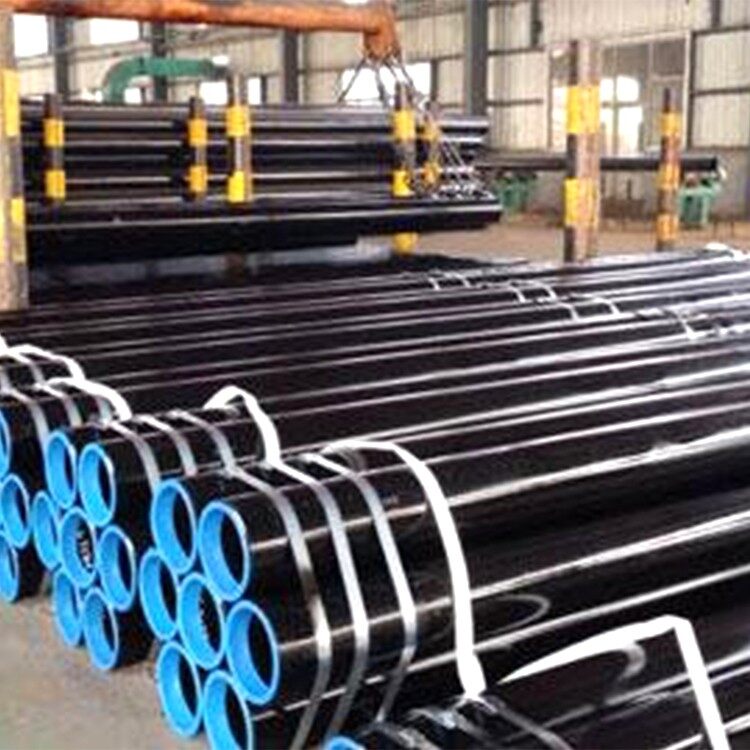
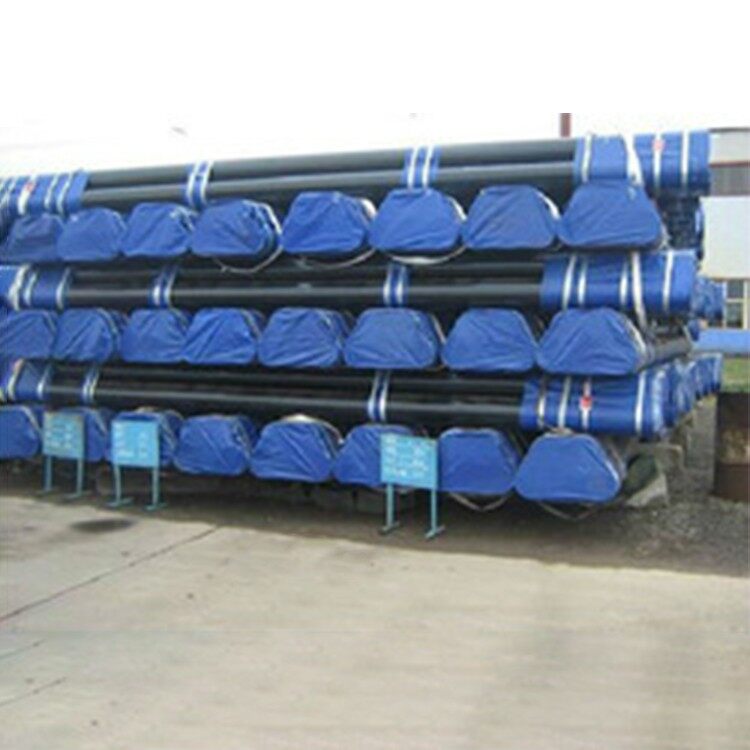
Rura stalowa bez szwu walcowana na gorąco wg normy API 5L/A106/A53
|
Standard |
Stopień |
Składniki chemiczne (%) |
Właściwości mechaniczne |
|||||
|
ASTM A53 |
C |
Si |
Mn |
P |
S |
Wytrzymałość na rozciąganie (Mpa) |
Wytrzymałość na rozciąganie (Mpa) |
|
|
A |
Mniejsze lub równe 0.25 |
- |
Mniejsze lub równe 0.95 |
Mniejsze lub równe 0.05 |
Mniejsze lub równe 0.06 |
Większe lub równe 330 |
Większe lub równe 205 |
|
|
B |
Mniejsze lub równe 0.30 |
- |
Mniejsze lub równe 1,2 |
Mniejsze lub równe 0.05 |
Mniejsze lub równe 0.06 |
Większe lub równe 415 |
Większe lub równe 240 |
|
|
ASTM A106 |
A |
Mniejsze lub równe 0.30 |
Większe lub równe 0.10 |
0.29-1.06 |
Mniejsze lub równe 0.035 |
Mniejsze lub równe 0.035 |
Większe lub równe 415 |
Większe lub równe 240 |
|
B |
Mniejsze lub równe 0.35 |
Większe lub równe 0.10 |
0.29-1.06 |
Mniejsze lub równe 0.035 |
Mniejsze lub równe 0.035 |
Większe lub równe 485 |
Większe lub równe 275 |
|
|
ASTM A179 |
A179 |
0.06-0.18 |
- |
0.27-0.63 |
Mniejsze lub równe 0.035 |
Mniejsze lub równe 0.035 |
Większe lub równe 325 |
Większe lub równe 180 |
|
ASTM A192 |
A192 |
0.06-0.18 |
Mniejsze lub równe 0.25 |
0.27-0.63 |
Mniejsze lub równe 0.035 |
Mniejsze lub równe 0.035 |
Większe lub równe 325 |
Większe lub równe 180 |
|
API 5L PSL1 |
A |
0.22 |
- |
0.90 |
0.030 |
0.030 |
Większe lub równe 331 |
Większe lub równe 207 |
|
B |
0.28 |
- |
1.20 |
0.030 |
0.030 |
Większe lub równe 414 |
Większe lub równe 241 |
|
|
X42 |
0.28 |
- |
1.30 |
0.030 |
0.030 |
Większe lub równe 414 |
Większe lub równe 290 |
|
|
X46 |
0.28 |
- |
1.40 |
0.030 |
0.030 |
Większe lub równe 434 |
Większe lub równe 317 |
|
|
X52 |
0.28 |
- |
1.40 |
0.030 |
0.030 |
Większe lub równe 455 |
Większe lub równe 359 |
|
|
X56 |
0.28 |
- |
1.40 |
0.030 |
0.030 |
Większe lub równe 490 |
Większe lub równe 386 |
|
|
X60 |
0.28 |
- |
1.40 |
0.030 |
0.030 |
Większe lub równe 517 |
Większe lub równe 448 |
|
|
X65 |
0.28 |
- |
1.40 |
0.030 |
0.030 |
Większe lub równe 531 |
Większe lub równe 448 |
|
|
X70 |
0.28 |
- |
1.40 |
0.030 |
0.030 |
Większe lub równe 565 |
Większe lub równe 483 |
|
Norma dla rur stalowych bez szwu ze stali węglowej
|
Standard brytyjski |
Rura stalowa bez szwu do celów konstrukcyjnych |
GB/T8162-2008 |
|
Rura stalowa bez szwu do obsługi cieczy |
GB/TB8163-2008 |
|
|
Rury stalowe bez szwu do kotłów nisko i średniotemperaturowych |
GB/3087-1999 |
|
|
Rury stalowe bez szwu do kotłów wysokociśnieniowych |
GB/5310-1995 |
|
|
Rury morskie bez szwu ze stali węglowej |
GB/T5312-1999 |
|
|
Rury stalowe bez szwu wysokociśnieniowe do urządzeń do nawozów chemicznych |
GB/6479-2000 |
|
|
Norma ASTM |
Rury stalowe czarne i ocynkowane ogniowo, spawane i bezszwowe |
ASTM A53 |
|
Stal węglowa bezszwowa do pracy w wysokich temperaturach |
ASTM A106 |
|
|
Rury wymienników ciepła i skraplaczy bez szwu ciągnione na zimno ze stali niskowęglowej |
ASTM A179 |
|
|
Rury kotłowe bez szwu ze stali węglowej do wysokich ciśnień |
ASTM A192 |
|
|
Rury bezszwowe do kotłów i przegrzewaczy średniowęglowych |
ASTM A210 |
|
|
Węgiel bezszwowo-do rur mechanicznych |
ASTM A519 |
|
|
Standard API |
Rura stalowa bezszwowa do obudowy |
Specyfikacja API 5CT |
|
Rura stalowa bezszwowa do rur przewodowych |
Specyfikacja API 5L |
|
|
Norma DIN |
Rura stalowa bezszwowa do pracy w podwyższonej temperaturze |
Norma DIN 17175 |
|
Rura wstępna bez szwu ciągniona na zimno |
DN2391 |
|
|
Rury okrągłe bez szwu ze stali niestopowej podlegające specjalnym wymaganiom |
DIN 1629 |
Tolerancje rur ze stali węglowej bez szwu
|
Typy rur |
Rozmiary rur (mm) |
Tolerancje |
|
Walcowane na gorąco |
OD<50 |
±0.50mm |
|
OD Większe lub równe 50 |
±1% |
|
|
WT<4 |
±12.5% |
|
|
Waga 4-20 |
+15%, -12.5% |
|
|
WT>20 |
±12.5% |
|
|
Ciągnione na zimno |
OD 6-10 |
±0.20mm |
|
OD 10-30 |
±0.40mm |
|
|
OD 30-50 |
±0.45 |
|
|
OD>50 |
±1% |
|
|
WT Mniejsze lub równe 1 |
±0.15mm |
|
|
Waga 1-3 |
+15%, -10% |
|
|
WT >3 |
+12.5%, -10% |
Korzyść
Rury stalowe bez szwu API 5L/A106/A53 mogą zniszczyć strukturę odlewu wlewka, uszlachetnić ziarno stali i wyeliminować wady mikrostruktury, dzięki czemu struktura stali jest gęsta, a właściwości mechaniczne są ulepszone. Ta poprawa jest głównie odzwierciedlona w kierunku walcowania, dzięki czemu stal nie jest już izotropowa w pewnym stopniu; Pęcherzyki, pęknięcia i luzy powstałe podczas wlewania można również spawać w wysokiej temperaturze i pod wysokim ciśnieniem.
Wada
- Rura stalowa bez szwu API 5L/A106/A53 Po walcowaniu na gorąco wtrącenia niemetaliczne (głównie siarczki i tlenki, a także krzemiany) wewnątrz stali są wtłaczane w arkusze, a zjawisko laminacji (kanapka) pojawia się. Delaminacja znacznie pogarsza właściwości rozciągające stali wzdłuż kierunku grubości i może powodować rozdarcie międzywarstwowe, gdy spoina się kurczy. Lokalne odkształcenie wywołane przez skurcz spoiny często osiąga wielokrotność odkształcenia przy granicy plastyczności, które jest znacznie większe niż odkształcenie spowodowane obciążeniem.
- Naprężenie szczątkowe spowodowane nierównomiernym chłodzeniem. Naprężenie szczątkowe to wewnętrzne naprężenie samorównoważące przy braku siły zewnętrznej. Stal walcowana na gorąco o różnych przekrojach ma takie naprężenie szczątkowe. Im większy rozmiar przekroju ogólnej stali, tym większe naprężenie szczątkowe. Chociaż naprężenie szczątkowe jest samorównoważące, nadal ma pewien wpływ na wydajność elementów stalowych pod wpływem sił zewnętrznych. Takie jak odkształcenie, stabilność, odporność na zmęczenie i inne aspekty mogą mieć niekorzystne skutki.
- Wyroby ze stali walcowanej na gorąco nie są dobrze kontrolowane pod względem grubości i szerokości boku. Znamy rozszerzalność cieplną i kurczenie się na zimno, ponieważ na początku walcowania na gorąco, nawet jeśli długość i grubość są zgodne z normą, po schłodzeniu będzie pewna ujemna różnica, a im większa ujemna różnica szerokości krawędzi, tym grubsza grubość, tym bardziej oczywista wydajność. Dlatego w przypadku dużej stali nie można wymagać zbyt precyzyjnej szerokości boku, grubości, długości, kąta i linii krawędzi stali.


